Обмен опытом | Анализ контроля качества целостности поверхности сварного шва
2026-10-15
Несоответствие размеров поверхности сварного шва требованиям: Анализ контроля качества целостности
Классификация: Сварочные дефекты | Применение: Стальные конструкции, напорные трубопроводы, сосуды под давлением, трубопроводы из нержавеющей стали BA | Редактор: Отдел технологий сварки
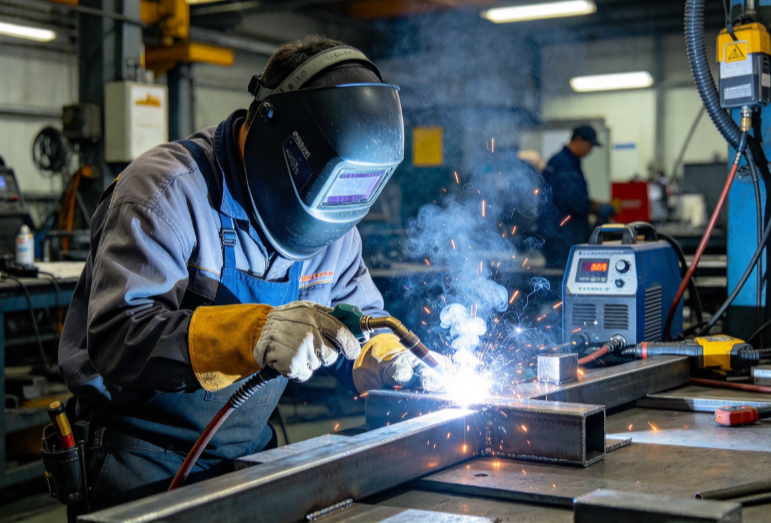
I. Базовое определение дефектов и визуальная оценка
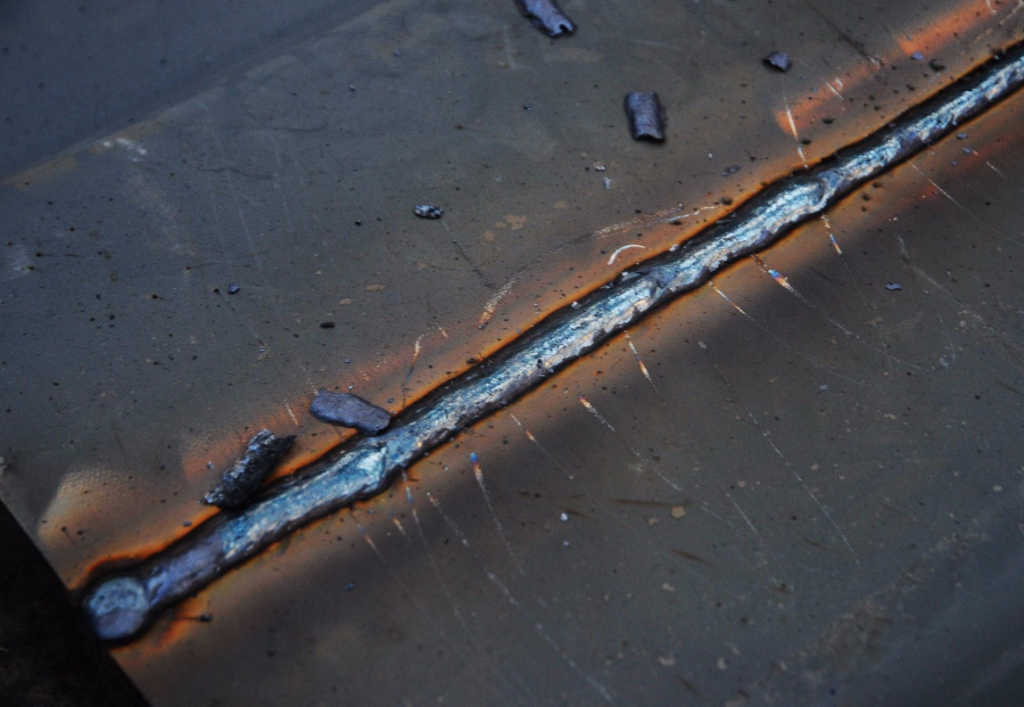
Несоответствие размеров поверхности сварного шва требованиям означает, что после формирования шва такие геометрические параметры внешнего вида, как усиление шва, ширина шва, катет шва, разница в ширине шва, разница в высоте усиления, степень смещения кромок и т.д., выходят за пределы допусков, установленных чертежами, технологической инструкцией по сварке (WPS) или государственными стандартами приемки. Это наиболее распространенный тип визуальных дефектов сварки; швы 1-3 категорий должны проходить полный контроль перед радиографическим обследованием.
Классификация типов превышения норм (частые проблемы на объектах)
1. Превышение норм усиления шва: слишком высокое усиление, недостаточное усиление, локальные вогнутости (отсутствие усиления).
2. Несоответствие ширины шва: шов в целом слишком широкий, слишком узкий, неравномерная ширина шва (превышение разницы между широкими и узкими участками).
3. Несоответствие катета углового шва: слишком большой или слишком маленький катет, асимметрия катетов
4. Чрезмерная неравномерность формирования шва: значительные перепады высоты по всей длине шва, отклонение выпуклости от нормы
5. Неполное заполнение разделки: края шва ниже поверхности основного металла, образование «ступеньки»
6. Резкое изменение ширины шва: резкие перепады ширины в местах соединений, заварки кратера или начала дуги
II. Серьезные риски при превышении предельных отклонений размеров (Важно)
1. Концентрация напряжений и сокращение срока службы конструкций
Чрезмерная выпуклость шва, резкие изменения его ширины и асимметрия катетов создают острые переходные углы. В процессе эксплуатации оборудования под давлением или несущих конструкций в этих местах постоянно возникает концентрация напряжений, что при циклических нагрузках легко приводит к зарождению усталостных трещин. При длительной эксплуатации сосудов под давлением и трубопроводов это может вызвать развитие трещин, создавая угрозу утечки или разрыва.
2. Помехи при дефектоскопии и риск ложной отбраковки
Чрезмерное усиление шва или локальные выпуклости создают на радиографических снимках темные изображения ложных дефектов. Специалисты не могут определить, является ли это следствием геометрии шва или внутренним шлаковым включением, порой или непроваром, что приводит к ненужной шлифовке и ремонту. Слишком низкое усиление или недостаточное заполнение шва могут скрыть непровары по кромкам разделки, что ведет к пропуску серьезных внутренних дефектов.
3. Невозможность надлежащего выполнения антикоррозийной обработки и полировки
Чрезмерное усиление и неравномерная ширина сварных швов на трубопроводах из нержавеющей стали делают невозможной зеркальную полировку и пассивацию. При антикоррозийной очистке стальных конструкций труднодоступные места и неровности швов очищаются не полностью, что снижает адгезию краски. В результате коррозия начинается именно в зоне шва, сокращая общий срок службы антикоррозийного покрытия.
4. Смещение сборочных размеров и трудности при последующей стыковке
Слишком большой катет шва или чрезмерная ширина шва занимают предусмотренные сборочные зазоры, из-за чего фланцы, опоры и фитинги не прилегают плотно при повторной сборке. Принудительная сборка создает дополнительные монтажные напряжения, что ухудшает механические свойства сварного соединения.
5. Признание брака при приемке и рост затрат на строительство
Несоответствие внешних размеров сварных швов 1-й и 2-й категории, работающих под давлением, ведет к немедленному признанию брака. Требуется полная перешлифовка и подварка, что влечет за собой расход сварочных материалов, трудозатрат и рабочего времени. Массовый ремонт задерживает сроки строительства и создает дополнительные расходы на повторный дефектоскопический контроль.
III. Допустимые отклонения стандартных размеров согласно ГОСТ (основные критерии при приемке на объекте)
На примере общих стандартов GB 50236, GB 50661 и JB4730 для сосудов под давлением:
1. Усиление стыкового шва: допустимый диапазон 0–3 мм; разница по высоте усиления ≤ 2 мм; для чистых трубопроводов из нержавеющей стали усиление 0–2 мм.
2. Ширина шва: расширение на 0,5–2 мм с каждой стороны разделки кромок, разница по ширине на всем протяжении шва ≤ 2 мм.
3. Катет углового шва: размер по чертежу ±1 мм, разница между катетами с двух сторон ≤ 1 мм.
4. Неравномерность поверхности шва: перепад высот на любом участке длиной 20 мм ≤ 2 мм.
Превышение указанных значений напрямую классифицируется как дефект несоответствия геометрических параметров поверхности сварного шва.
IV. Все первопричины возникновения дефектов (детализация по четырем аспектам: эксплуатация, оборудование, технология, сборка)
(I) Ошибки в технике работы сварщика (составляют 80% случаев превышения норм на объекте)
Нестабильная скорость перемещения электрода: при замедлении шов становится шире, а усиление — выше; при ускорении шов сужается, возникает непровар (недостаточное заполнение)
Отсутствие контроля амплитуды колебаний: чрезмерные поперечные колебания приводят к избыточной ширине шва; слишком малая амплитуда вызывает несплавление по краям и недостаточную ширину шва
Плохой контроль времени задержки электрода/вольфрамового электрода: слишком короткая задержка по краям шва ведет к недостаточному заполнению кромок; слишком долгая задержка в центре приводит к чрезмерному выпуклому усилению
Нарушение стандартов зажигания и гашения дуги: наплывы при зажигании дуги, незаполненный кратер при гашении, локальные впадины из-за недостаточного усиления
Смещение электрода при сварке углового шва: отклонение дуги к одной из сторон основного металла, что приводит к асимметрии (катет с одной стороны слишком велик, с другой — мал)
Дрожание кисти руки, искривление линии шва по всей длине, постоянные колебания ширины
(II) Неправильный подбор параметров режима сварки
Слишком высокий сварочный ток: ванна расширяется, шов становится шире, усиление шва (выпуклость) превышает норму, наблюдается значительное наслоение металла.
Слишком низкий сварочный ток: глубина проплавления мала, сварочная ванна узкая, шов получается узким, заполнение металлом недостаточное.
Несоответствие напряжения дуги: при высоком напряжении шов широкий и неровный; при низком напряжении шов узкий с грубым формированием.
Нерациональное распределение слоев и проходов: выполнение облицовочного слоя за один проход, избыточное количество наплавленного металла за один раз, что приводит к прямому превышению нормы усиления шва.
Нестабильная скорость подачи проволоки при аргонодуговой сварке (TIG): слишком быстрая подача приводит к чрезмерной выпуклости шва, слишком медленная — к вогнутости и нехватке металла.
(III) Дефекты сборки под сварку и предварительной обработки кромок
Неравномерная ширина разделки кромок: если одна сторона шире другой в пределах одной разделки, ширина облицовочного шва естественным образом выйдет за пределы допусков.
Неравномерный зазор при сборке: в местах с большим зазором наплавляется больше металла и шов расширяется, в местах с малым зазором шов получается узким.
Превышение величины смещения кромок: высота основного металла с двух сторон неодинакова, что делает невозможным контроль перепада высот сварного шва после сварки.
Недостаточная очистка кромок от масляных загрязнений и окалины: отклонение дуги, потеря контроля над формированием шва.
(IV) Вспомогательные факторы, связанные с оборудованием и оснасткой
Заедание ручек регулировки тока и напряжения сварочного аппарата: самопроизвольное колебание параметров в процессе сварки.
Эксцентричность электрода при ручной дуговой сварке, несимметричная заточка вольфрамового электрода при аргонодуговой сварке: отклонение дуги и неравномерное формирование шва.
Отсутствие вращателей при сварке трубных узлов: ограниченный обзор сварщика при сварке во всех пространственных положениях, невозможность равномерного перемещения электрода.
V. Меры профилактики и контроля на протяжении всего процесса (правила реализации в цехе)
1. Контроль перед сваркой
Унифицировать механическую обработку кромок для обеспечения равномерной ширины и угла по всей длине; строго контролировать зазоры при сборке и величину смещения кромок в пределах технологических допусков; использовать специализированную вращающуюся оснастку для серийных заготовок, чтобы снизить сложность сварки в потолочном положении; стандартизировать заточку вольфрамовых электродов; просушивать электроды перед использованием и отбраковывать электроды с эксцентриситетом.
2. Стандартизация технологических параметров
При составлении WPS (технологической карты сварки) четко определять ток, напряжение, ширину колебания электрода и количество проходов для облицовочного слоя; для толстостенных труб выполнять облицовку в несколько слоев и проходов, запрещая наплавку большого объема проволоки за один проход; при аргонодуговой сварке соблюдать фиксированный ритм и равномерную скорость подачи проволоки.
3. Обучение сварщиков практическим нормативам
Соблюдать равномерную скорость перемещения электрода при сварке облицовочного слоя, делая соответствующие паузы (0,5 с) у краев кромок для обеспечения полного заполнения; быстро проходить центральную часть для контроля высоты усиления шва; при сварке угловых швов центрировать дугу для обеспечения одинакового размера катетов с обеих сторон; использовать технику «возвратного шага» при зажигании дуги и полностью заполнять кратер перед гашением дуги.
4. Инспекционный контроль в процессе производства
Инспектор ОТК использует шаблон сварщика для послойного измерения высоты усиления, ширины и катета шва. Проверка проводится сразу после выполнения первого прохода облицовочного слоя; при обнаружении отклонений в размерах работа сварщика немедленно корректируется во избежание брака всего шва.
VI. Стандартная технология исправления дефектных сварных швов (грубая шлифовка строго запрещена)
1. Чрезмерная высота усиления или ширина шва: используйте угловую шлифовальную машину с мелкозернистым диском для плавного стачивания. Радиус переходной дуги должен составлять R≥3 мм. Запрещается чрезмерная шлифовка, повреждающая основной металл или линию сплавления шва. После шлифовки проведите повторный замер до достижения допустимых значений.
2. Недостаточная высота усиления, неполное заполнение разделки, локальные заужения шва: очистите дефектную зону от окалины путем шлифовки, выполните подварку облицовочного слоя на малых токах с небольшими колебательными движениями электрода для контроля формирования шва. После подварки повторно зашлифуйте для обеспечения плавности перехода.
3. Чрезмерная асимметрия катета шва: сточите катет с той стороны, где он завышен, и выполните подварку на малых токах со стороны заниженного катета для обеспечения симметрии и равномерности.
4. Требования после исправления: весь сварной шов должен быть ровным по высоте и равномерным по ширине, без острых кромок; все размеры должны соответствовать приемочным стандартам. После исправления швов на ответственных деталях, работающих под давлением, необходимо повторно провести неразрушающий контроль.
Техническое резюме: Несоответствие геометрических параметров поверхности шва кажется лишь эстетической проблемой, но на самом деле оно напрямую влияет на усталостную прочность соединения, результаты дефектоскопии и срок службы антикоррозийного покрытия, являясь ключевым пунктом контроля качества сварки. Основой контроля являются стандартизированная сборка кромок, фиксированные параметры сварки, соблюдение техники манипулирования электродом и постоянный измерительный контроль на всех этапах. Это позволяет минимизировать исправления из-за отклонений в размерах, снижая производственные затраты и риски безопасности.
Данный материал применим для обучения технологиям ручной дуговой сварки (РДВ), комбинированной сварки (аргон + дуга), сварки чистых трубопроводов из нержавеющей стали | Техническая колонка по качеству сварки
Чтобы узнать больше о технологиях сварки, подписывайтесь на нас, давайте учиться и обмениваться опытом вместе.